
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
بالجملة
صب السيليكا الدقيق · إمدادات موثوقة · تسعير المصنع مباشرة
الأجهزة البحرية بالجملة للطلبات بالجملة
الأجهزة البحرية من الفولاذ المقاوم للصدأ 316 لتجار الجملة والموزعين وبناة القوارب. أرسل قائمة المنتجات الخاصة بك والكميات لطلب الكتالوج والاقتباس.
28 سنة
خبير الأدوات والصب
متخصصون في الأدوات الدقيقة ودقة سول السيليكا المصنوعة من الفولاذ المقاوم للصدأ بدرجة 316 البحرية
صب.
15,000+ متر مربع
منشأة الإنتاج الحديثة
ورش عمل داخلية متكاملة تغطي أعمال الصب والتصنيع باستخدام الحاسب الآلي الدقيق وتلميع المرايا يدويًا.
أكثر من 100 دولة
شركاء التوزيع العالميين
شريك توريد طويل الأجل من المستوى الأول للموزعين البحريين الرائدين في جميع أنحاء أمريكا الشمالية وأوروبا والعالم.
أوقيانوسيا.
3-يوم
إرسال وحدات SKU الموجودة في المخزون
بالنسبة للعناصر غير المخزنة، توقع
ما يقرب من 30 يومًا للسماح بجدولة الإنتاج والتحضير.
مجموعة الأجهزة الشاملة
الفولاذ المقاوم للصدأ AISI 316 / 316L مع مرآة تلميع يدوية لأقصى قدر من التآكل في المياه المالحة المقاومة والقيمة الجمالية الدائمة.
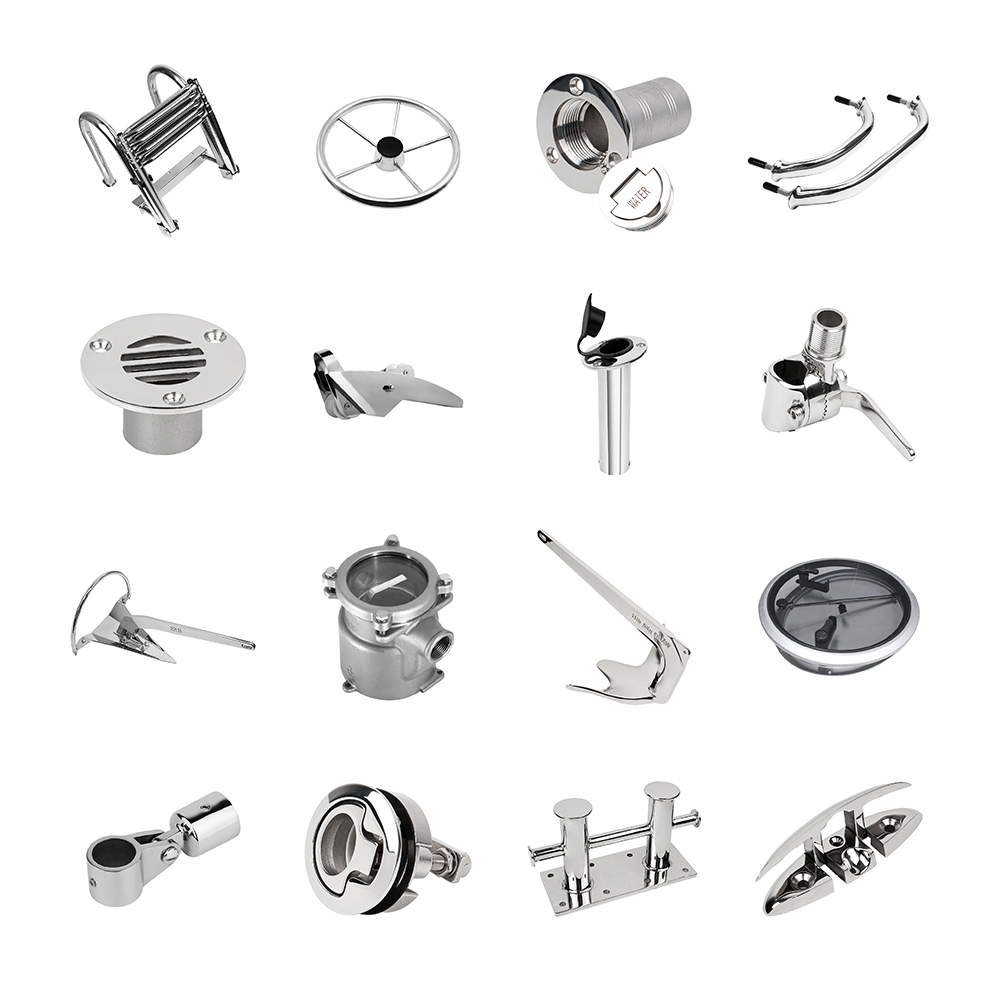

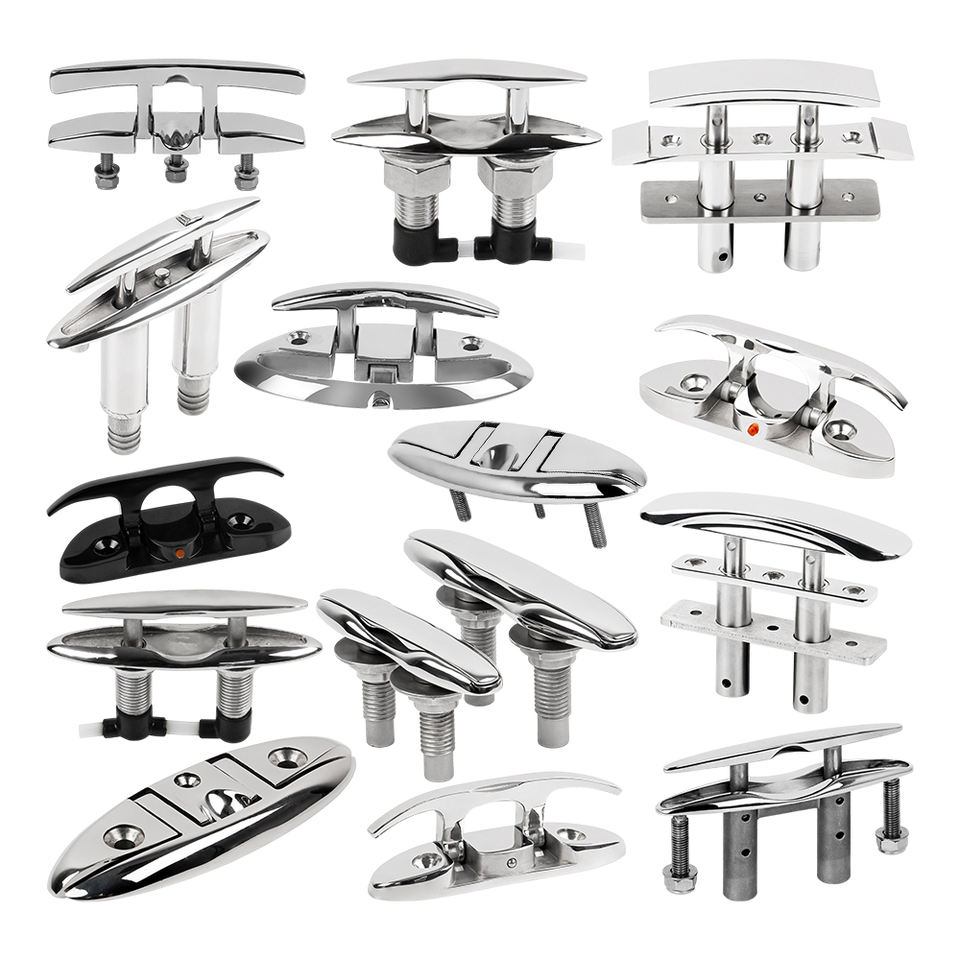
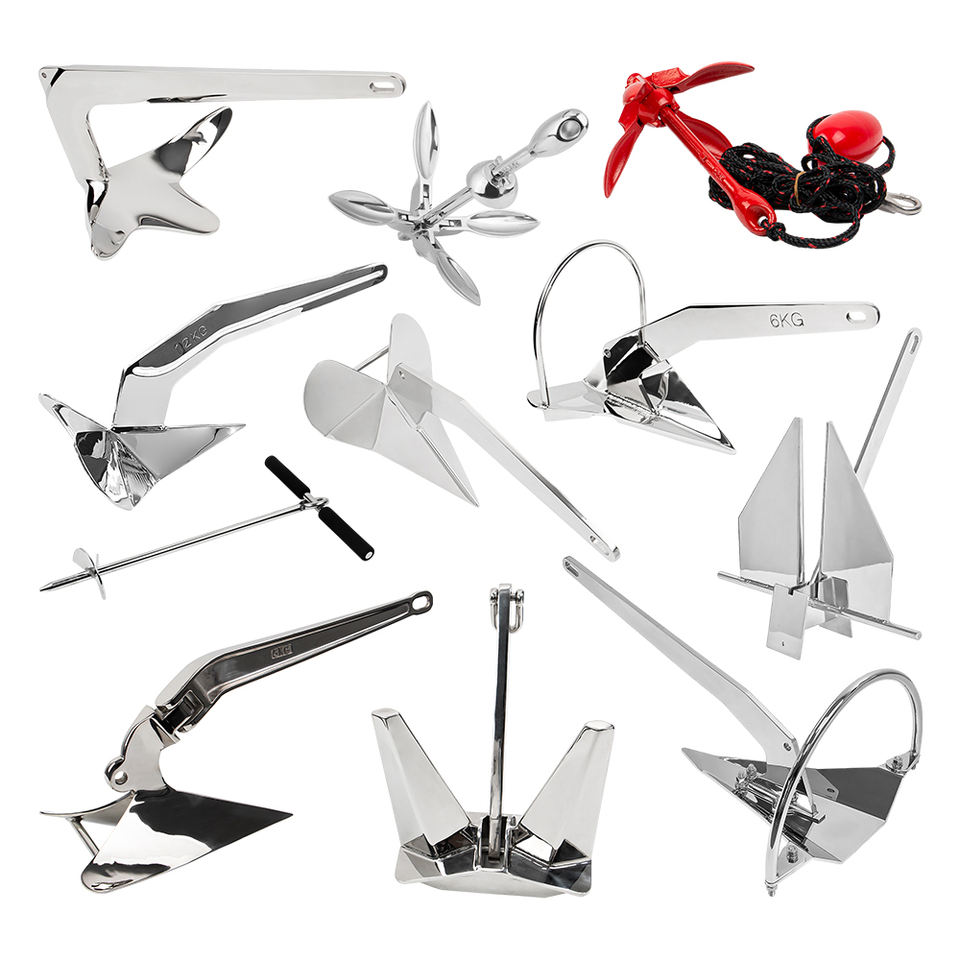
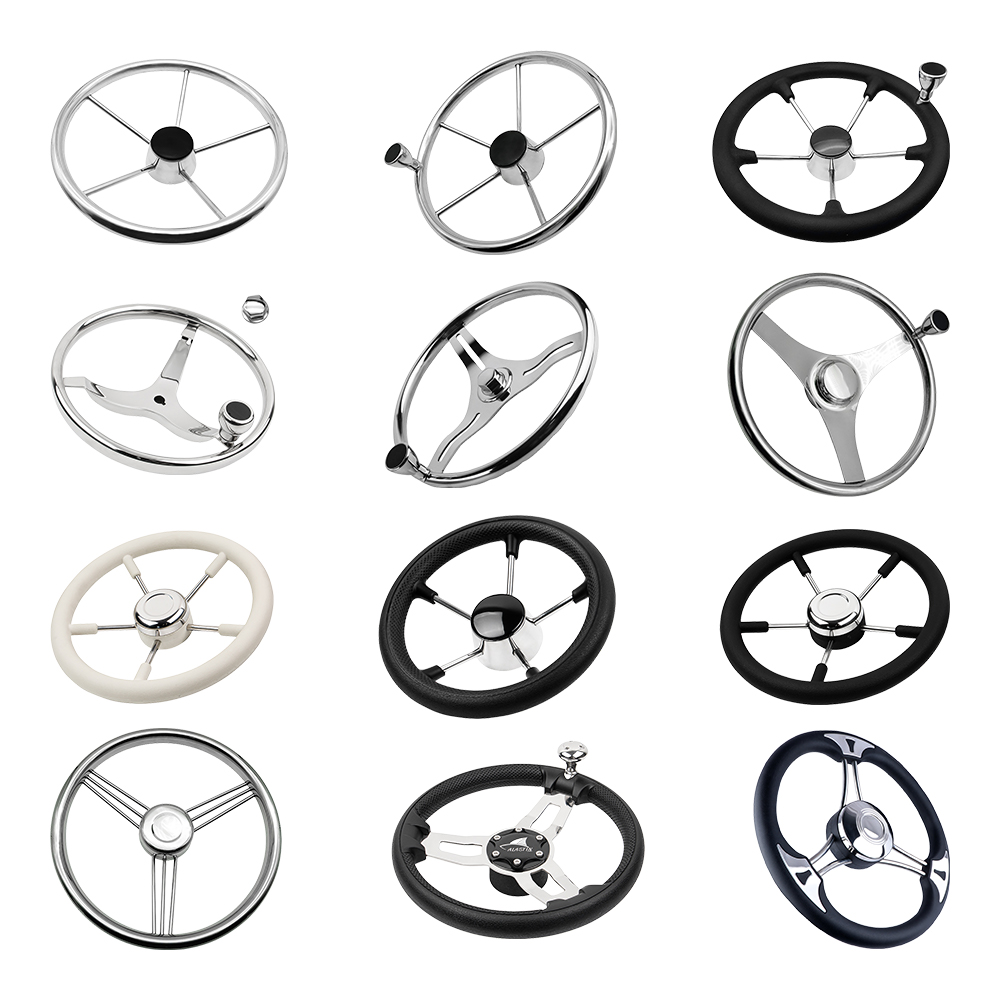
* المزيد من الفئات والكتالوج الكامل مع المواصفات عند الطلب.
مشاريع هندسية مختارة
مثالان للتحكم الهندسي: تحسين أداء مفصلات التخميد من خلال دقة الصب والفحص نفاذ عجلة القيادة بعد اللحام النهائي.
الحالة 01 · تطوير الأداء
تحسين أداء المفصلة التخميدية من خلال الصب الدقة
بعد توضيح متطلبات العميل، قمنا بتحسين دقة عملية صب الاستثمار من خلال تكرارات متعددة واختبار المفصلة المنقحة.
متطلبات العملاء
كان العميل بحاجة إلى مفصل تخميد يحتفظ بالتحكم المطلوب في الغطاء خلال عمله نطاق الزاوية بعد الاستخدام المتكرر. لم يكن البقاء على حاله كافياً: كان لا بد من أن يكون أداء التخميد كذلك تقييمها.
التحسين الهندسي
قمنا بتحسين عملية صب استثمار سول السيليكا لتحسين دقة أبعاد المفصلة المكونات، مما يؤدي إلى أداء أفضل للتخميد.
نتائج مراجعة العملاء
قام العميل بمراجعة نتائج ما بعد التحسين الموضحة هنا وكان راضيًا عن المفصلة المعدلة الأداء للمشروع.
لماذا ظهرت خسارة التخميد بالقرب من المركز المغلق أولاً؟
في إعداد الاختبار هذا، يكون الغطاء أفقيًا تقريبًا عند إغلاقه. وبالتالي فإن وزنه ينتج أعظم لحظة الإغلاق بالقرب من المركز المغلق. مع انخفاض أداء التخميد، يصبح التحكم غير كاف واضح في نطاق الزاوية هذا أولاً.
علاقة ميكانيكية توضيحية. يُظهر المنحنى لحظة إغلاق الغطاء النسبية، وليس المفصلة المُقاسة
عزم الدوران التخميد.
سجل اختبار التخميد بعد التحسين
تم استلام زوج واحد من المفصلات المحسنة في 6 مايو 2025 · غطاء بوزن 1.6 كجم · خمس نطاقات زاوية
نعم / Unstable / NG — إدخالات الحالة النوعية من سجل الاختبار الأصلي.
| الافتتاح المسجل/ عدد الإغلاق |
0-30 درجة | 30-45 درجة | 45-60 درجة | 60-70 درجة | 70-90 درجة |
|---|---|---|---|---|---|
| 100 | نعم | نعم | نعم | نعم | نعم |
| 200 | نعم | نعم | نعم | نعم | نعم |
| 250 | غير مستقر | نعم | نعم | نعم | نعم |
| 300 | نانوغرام | غير مستقر | نعم | نعم | نعم |
| 800 | نانوغرام | نانوغرام | غير مستقر | نعم | نعم |
| 1100 | نانوغرام | نانوغرام | نانوغرام | غير مستقر | نعم |
| 1800 | نانوغرام | نانوغرام | نانوغرام | نانوغرام | غير مستقر |
| 2000 | نانوغرام | نانوغرام | نانوغرام | نانوغرام | التخميد فقدت إلى حد كبير |
عند نقاط التفتيش المسجلة لـ 100 و200 عملية فتح وإغلاق، كانت جميع نطاقات الزوايا الخمسة تم وضع علامة "موافق". ظهر أول دخول غير مستقر عند 250 في نطاق 0-30 درجة. تظهر الإدخالات اللاحقة يمتد النطاق المتأثر مع استمرار الاختبار. عند 2000، يُظهر السجل NG في نطاقات الزوايا الأربعة الأولى وفقد التخميد إلى حد كبير في نطاق 70-90 درجة. لم يتم تسجيل أي شقوق مرئية في القائمة نقاط التفتيش.
الحالة 02 · قابلية تكرار الإنتاج
التحكم في جريان عجلة القيادة بعد اللحام النهائي
يعد تصحيح الحافة بعد لحام التماس مجرد خطوة وسيطة. لحام المتحدث والمحور في الشكل النهائي يمكن أن تقدم العجلة مزيدًا من الحركة، لذلك يتم فحص الجريان مرة أخرى بعد لحام التجميع النهائي.
فحص تشغيل مؤشر الاتصال الهاتفي بعد لحام التجميع النهائي.
تسلسل الإنتاج
1 حافة المتداول
2 حافة التماس اللحام
3 تصحيح الحافة الأولية
4 تلميع الحافة
5 لحام التجميع النهائي
6 التحقق من نفاد مؤشر الاتصال الهاتفي
7 التصويب التصحيحي
8 التعبئة
فحص اللحام النهائي
يتم فحص العجلة المكتملة باستخدام مؤشر الاتصال من خلال الدوران الكامل وتصحيحها حسب الحاجة من قبل التعبئة. تعد هذه الفحوصات جزءًا من تسلسل الإنتاج، وليس مجرد الموافقة على العينة.
حد التفتيش المعلن - هذا البرنامج
± 2.5 ملم
ما يصل إلى 2.5 ملم لأعلى و2.5 ملم لأسفل في إعدادات الفحص المتفق عليها.
يتم التحكم في الإنتاج إلى هدف داخلي أكثر إحكامًا قبل التعبئة. إعداد التفتيش والقبول
يتم الاتفاق على الحد لكل مشروع.
القوة والموثوقية
مباشرة من منشأة الصب المتخصصة لدينا - والتي تم تصميمها لتوفير سعة كبيرة الحجم ومواد صارمة النزاهة والمهل الزمنية التي يمكن الاعتماد عليها لشركاء Andy Marine.
مراقبة الإنتاج الداخلي بنسبة 100%
بدءًا من الأدوات الدقيقة وصب استثمارات سول السيليكا الدقيقة وحتى التلميع اليدوي والانعكاس التعبئة والتغليف, يضمن إنتاجنا الداخلي بنسبة 100% مراقبة الجودة الكاملة وتسعير المصنع مباشرة.
100+ طن الطاقة الإنتاجية الشهرية
مجهزة بخطوط حقن الشمع الآلية، وأفران الحث عالية الكفاءة، ولدينا المخضرم فريق هندسي، نحن نتعامل بشكل موثوق مع شحنات الحاويات ذات الحجم الكبير والطلبات السائبة.
اختبار صارم وإمكانية التتبع بنسبة 100%
يتم التحكم في كل معلمة حرجة طوال فترة الإنتاج، بما في ذلك مطياف المواد الخام التحقق (EN 10204 3.1 MTC)، وفحوصات أبعاد CMM، واختبار رش الملح لمدة 72-120 ساعة قبل الشحن بالجملة.
المهلة الزمنية للطلبات المجمعة والمكررة
عادةً ما يكون للعناصر القياسية مهلة إنتاج مدتها 30 يومًا. يتم تأكيد توقيت كل أمر مع اقتباسك على أساس اختيار المنتج والكمية.
سنكون صادقين - نحن نهتم بهذا العمل.
في جوهرها، نراها بمثابة محادثة. أنت تجلب تجربة الاستخدام النهائي، ورؤية المنتج التي كنت عليها تحمل لسنوات. نحن نتمتع بعقود من الخبرة في مجال الصب ونظام سوق دبي المالي والقدرة على الإنتاج على نطاق واسع. وعندما يجتمع هذان الجانبان، نعتقد أن ما يخرج هو شيء لم يكن من الممكن أن يبنيه أي منهما بمفرده.
أمضى أحد شركاءنا في أستراليا ثلاثين عامًا في هذه الصناعة. ثمانية عشر عامًا من تلك السنوات، كان يعمل على تحسين مفهومه، تقديم براءات الاختراع والبحث للعثور على شخص يمكنه تحقيق ذلك بالفعل. لقد فعلنا. ويكون جزءا من وهذا يعني الكثير بالنسبة لنا.
نحن نعلم مقدار التفكير والمثابرة التي يمكن أن تكمن وراء فكرة المنتج. عندما يثق بنا شخص ما للمساعدة في تحقيق ذلك حقيقي، نحن نأخذ ذلك على محمل الجد. وهذا هو الجزء من هذا العمل الذي نستمتع به حقًا.
اتصل بنا
بريد إلكتروني:andy.hardware@hardwaremarine.com
الغوغاء:+86-15865772126
24 ساعة على الانترنت:
واتساب/ويشات:+86-15865772126


